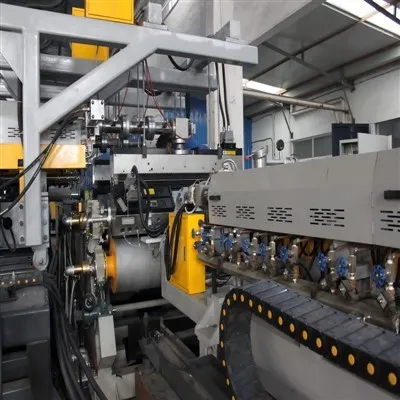
Bok tamo! Kao dobavljačLinija za ekstrudiranje OPVC cijevi, iz prve ruke sam vidio koliko je ključno prilagoditi omjer brzine različitih komponenti u liniji za ekstruziju OPVC cijevi. U ovom postu na blogu podijelit ću neke savjete i trikove kako to učiniti.


Razumijevanje osnova
Prije nego što zaronimo u detalje podešavanja omjera brzine, prvo ćemo razumjeti osnovne komponente linije za ekstruziju OPVC cijevi. Obično se linija za ekstruziju OPVC cijevi sastoji od sljedećih komponenti:
- Ekstruder: Ovo je srce ekstruzijske linije, gdje se sirovine tope i miješaju kako bi se stvorila homogena plastična talina.
- Die Head: Urezna glava odgovorna je za oblikovanje plastične taline u željeni profil cijevi.
- Jedinica za kalibraciju: Jedinica za kalibraciju hladi i učvršćuje ekstrudiranu cijev, osiguravajući njezinu točnost dimenzija.
- Jedinica za izvlačenje: Jedinica za izvlačenje vuče ekstrudiranu cijev kroz cjevovod konstantnom brzinom.
- Jedinica za rezanje: Jedinica za rezanje reže cijev na željenu duljinu.
Svaka od ovih komponenti treba raditi usklađeno, a omjer brzine između njih igra vitalnu ulogu u kvaliteti i učinkovitosti procesa ekstruzije.
Zašto prilagoditi omjer brzine?
Podešavanje omjera brzine različitih komponenti bitno je iz nekoliko razloga:
- Kvaliteta proizvoda: Odgovarajući omjer brzine osigurava da cijev ima jednoliku debljinu stjenke, glatku površinu i točne dimenzije. Ako je omjer brzine isključen, možete završiti s cijevima koje su predebele ili pretanke na nekim područjima ili imaju površinske nedostatke.
- Učinkovitost proizvodnje: Optimiziranjem omjera brzine, možete povećati proizvodnu brzinu ekstruzijske linije bez žrtvovanja kvalitete proizvoda. To znači da možete proizvesti više cijevi u kraćem vremenu, što je odlično za vaš krajnji rezultat.
- Zaštita opreme: Rad komponenata pri pravom omjeru brzine pomaže u sprječavanju prekomjernog trošenja i habanja opreme. Na primjer, ako jedinica za izvlačenje prebrzo vuče cijev u usporedbi s brzinom ekstruzije, može opteretiti ekstruder i druge komponente, što dovodi do preranog kvara.
Kako prilagoditi omjer brzine
Sada kada razumijemo zašto je podešavanje omjera brzine važno, pogledajmo kako to učiniti.
1. Počnite s brzinom ekstrudera
Brzina ekstrudera je temelj za postavljanje omjera brzine cijele linije. Brzina ekstrudera određena je željenom izlaznom brzinom cijevi. Morate uzeti u obzir faktore kao što su promjer cijevi, debljina stijenke i vrsta sirovina koje se koriste.
Za izračun brzine ekstrudera možete koristiti sljedeću formulu:
[Q=\rho\puta A\puta v]
gdje je (Q) izlazna brzina (kg/h), (\rho) je gustoća plastičnog materijala (kg/m³), (A) je površina poprečnog presjeka cijevi (m²) i (v) je linearna brzina cijevi (m/h).
Nakon što odredite izlaznu brzinu, možete prilagoditi brzinu ekstrudera u skladu s tim. Većina modernih ekstrudera ima sustav kontrole brzine koji vam omogućuje precizno podešavanje brzine.
2. Postavite brzinu jedinice za izvlačenje
Brzina jedinice za izvlačenje treba se prilagoditi tako da odgovara brzini istiskivanja cijevi. Ako je brzina izvlačenja prespora, cijev će se nakupiti ispred jedinice za izvlačenje, uzrokujući njezinu deformaciju. S druge strane, ako je brzina izvlačenja previsoka, može rastegnuti cijev, što rezultira neujednačenom debljinom stijenke.
Da biste postavili brzinu jedinice za izvlačenje, možete početi postavljanjem nešto sporije od procijenjene brzine ekstruzije. Zatim postupno povećavajte brzinu prateći izgled i dimenzije cijevi. Za provjeru debljine stjenke i promjera cijevi u redovitim intervalima možete koristiti čeljust ili druge mjerne alate.
3. Podesite brzinu jedinice za rezanje
Brzina jedinice za rezanje treba biti usklađena s brzinom jedinice za izvlačenje. Jedinica za rezanje mora prerezati cijev u pravo vrijeme kako bi osigurala da su cijevi odrezane na ispravnu duljinu.
Većina jedinica za rezanje ima programabilni sustav upravljanja koji vam omogućuje da postavite duljinu rezanja i učestalost rezanja. Ove postavke možete prilagoditi na temelju brzine jedinice za izvlačenje i željene duljine cijevi.
4. Fino ugodite jedinicu za kalibraciju i glavu matrice
Jedinica za kalibraciju i rezna glava također igraju ulogu u omjeru brzine. Jedinica za kalibraciju treba ohladiti cijev brzinom koja je u skladu s brzinama istiskivanja i izvlačenja. Ako je hlađenje prebrzo, cijev može razviti unutarnja naprezanja, dok ako je presporo, cijev se možda neće pravilno skrutiti.
Glava matrice treba biti podešena kako bi se osiguralo da plastična talina glatko i ravnomjerno teče u kalibracijsku jedinicu. Možda ćete morati prilagoditi postavke temperature i tlaka glave matrice kako biste optimizirali protok plastične taline.
Rješavanje uobičajenih problema
Čak i uz pažljivo podešavanje omjera brzine, još uvijek možete naići na neke probleme tijekom procesa ekstruzije. Evo nekih uobičajenih problema i kako ih riješiti:
1. Nejednaka debljina stijenke
Ako primijetite da cijev ima nejednaku debljinu stjenke, to može biti zbog netočnog omjera brzine između ekstrudera i jedinice za izvlačenje. Pokušajte prilagoditi brzinu jedinice za izvlačenje kako bi više odgovarala brzini ekstruzije. Možda ćete također morati provjeriti ima li začepljenja ili neusklađenosti na glavi matrice i kalibracijskoj jedinici.
2. Površinski nedostaci
Površinski nedostaci kao što su ogrebotine, mjehurići ili hrapave točke mogu biti uzrokovani raznim čimbenicima, uključujući netočne omjere brzine, neodgovarajuće postavke temperature ili kontaminirane sirovine. Provjerite omjere brzina svih komponenti i provjerite jesu li postavke temperature ekstrudera, glave matrice i kalibracijske jedinice unutar preporučenog raspona. Također, provjerite ima li u sirovinama nečistoća.
3. Niska brzina proizvodnje
Ako ne postižete željenu brzinu proizvodnje, to može biti zato što omjeri brzine nisu optimizirani. Pregledajte postavke brzine svih komponenti i provjerite rade li zajedno učinkovito. Možda ćete također morati provjeriti ima li na opremi mehaničkih problema koji bi mogli usporavati proces.
Druge srodne ekstruzijske linije
Osim naLinija za ekstrudiranje OPVC cijevi, također nudimoLinija za proizvodnju cijevi ojačanih PVC vlaknimaiLinija za ekstrudiranje cijevi od PVC čelične žice. Ove linije također zahtijevaju pažljivo prilagođavanje omjera brzine različitih komponenti kako bi se osigurala visoka kvaliteta proizvoda.
Zaključak
Podešavanje omjera brzine različitih komponenti u liniji za ekstruziju OPVC cijevi kritičan je zadatak koji zahtijeva dobro razumijevanje procesa ekstruzije i uključene opreme. Slijedeći savjete i tehnike navedene u ovom postu na blogu, možete optimizirati omjer brzine, poboljšati kvalitetu proizvoda i povećati učinkovitost proizvodnje.
Ako ste na tržištu za liniju za ekstrudiranje OPVC cijevi ili imate bilo kakvih pitanja o prilagodbi omjera brzine, slobodno nam se obratite. Ovdje smo da vam pomognemo da izvučete najviše iz svoje opreme za ekstruziju.
Reference
- "Plastics Extrusion Technology Handbook" Edward A. Gradoski
- "Extrusion: The Definitive Processing Guide and Handbook" Christophera Rauwendaala